

Seguici
Scegli DEIF per la perfetta combinazione di
prestazioni ed estetica.
 Ottieni un campione gratuito
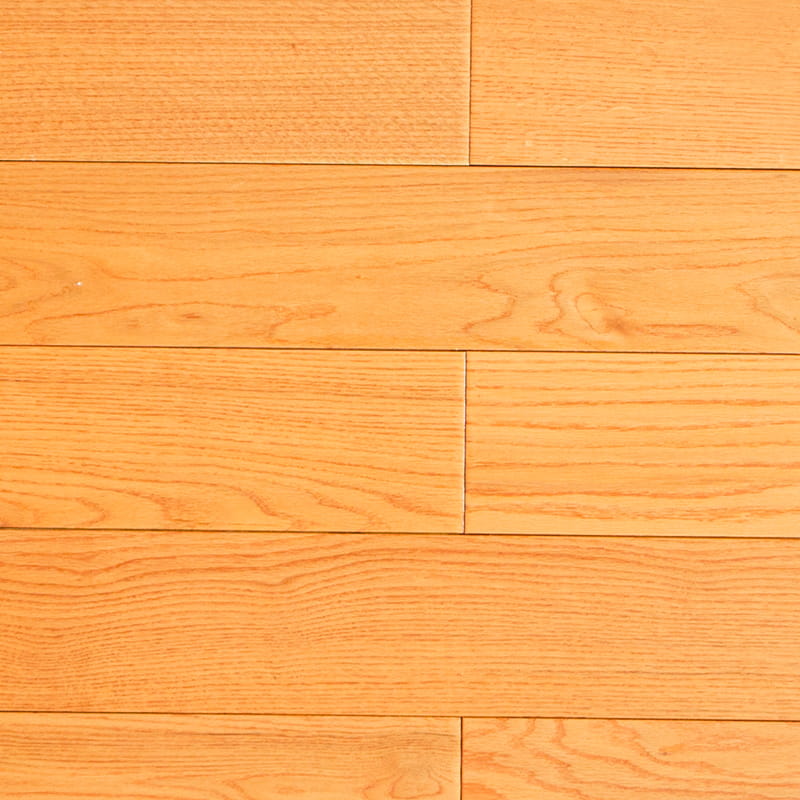
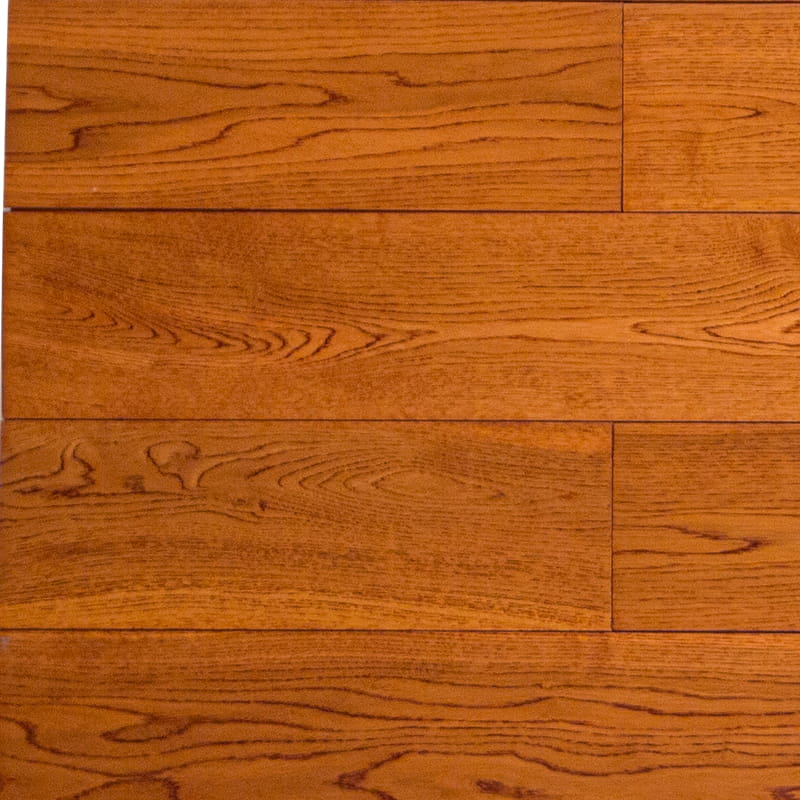
Il legno massiccio ha una tendenza naturale a muoversi. Ogni cambiamento nell'umidità relativa provoca il rigonfiamento o il restringimento delle fibre, e più larga è la tavola, maggiore è il movimento cumulativo lungo la sua faccia. Una tavola solida con una larghezza di 220 mm può espandersi e contrarsi di diversi millimetri durante le stagioni, il che è sufficiente per aprire spazi nelle giunture, incastrare i bordi o rompere la superficie. Questo è il motivo per cui le tavole massicce più larghe sono state tradizionalmente installate come strisce strette, o perché richiedono condizioni interne molto stabili che la maggior parte degli edifici moderni semplicemente non possono fornire.
Un nucleo ingegnerizzato cambia questa equazione. Sostituendo un unico pezzo spesso di legno massiccio con una base a strati incrociati, il pavimento assorbe internamente i movimenti guidati dall'umidità invece di traslarli in superficie. Il risultato è una tavola che può essere prodotta a 180 mm, 220 mm, 260 mm o anche 300 mm e mantiene la sua geometria nonostante gli sbalzi di umidità stagionali. Per i progettisti che lavorano su grandi layout residenziali, corridoi di hotel o piani commerciali aperti, questa è la differenza tra un design che sembra ininterrotto per un decennio e uno che deve essere sostituito entro poche stagioni.
Le sezioni seguenti esaminano la logica strutturale, la tecnologia della superficie, i vantaggi del formato, i controlli di produzione e le opzioni di personalizzazione che definiscono moderno pavimento in legno ingegnerizzato a listoni larghi . L'attenzione è tecnica e pratica, rivolta ad acquirenti, prescrittori e importatori che hanno bisogno di valutare il prodotto in base alle prestazioni piuttosto che al linguaggio di marketing.
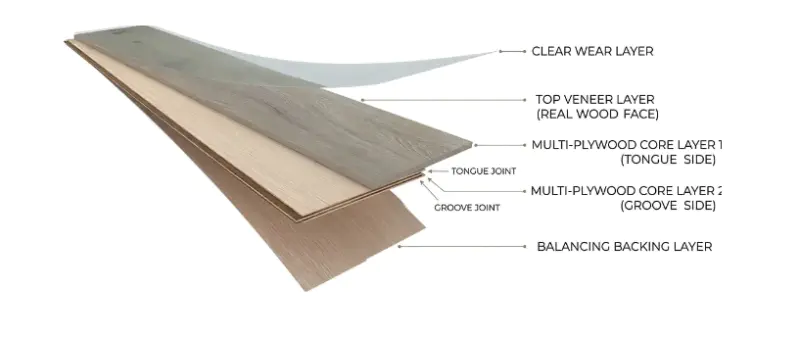
La stabilità di una tavola prefabbricata deriva dal modo in cui sono disposti i suoi strati, non dallo spessore di ogni singolo strato. Una costruzione tipica posiziona un'impiallacciatura decorativa di legno duro sopra un substrato multistrato, dove gli strati adiacenti sono orientati ad angolo retto l'uno rispetto all'altro. Questa disposizione a strati incrociati è il meccanismo che controlla il movimento.
Il legno si espande e si contrae principalmente lungo la direzione delle venature, non attraverso di essa. Quando uno strato orientato lungo la lunghezza della tavola tenta di espandersi, lo strato sottostante, orientato lungo la larghezza, resiste a tale movimento. Le forze opposte si annullano a vicenda su scala del pannello, quindi la tavola finita rimane dimensionalmente stabile anche se i singoli strati rispondono all'umidità. Questo è il motivo per cui una tavola multistrato a 3 o 7 strati può essere prodotta in grande formato senza la formazione di imbutiture e spazi vuoti che influenzerebbero una tavola solida della stessa larghezza.
| Attributo | Costruzione a 3 strati | Costruzione a 7 strati |
|---|---|---|
| Strati centrali | 3 | 7 |
| Spessore totale tipico | 12-15 mm | 15-21 mm |
| Stabilità dimensionale | Alto | Molto alto |
| Idoneità al riscaldamento a pavimento | Bene | Eccellente |
| Più adatto a | Residenziale, commerciale leggero | Grande formato, commerciale pesante, ospitalità |
| Potenziale di rifinitura | 1-2 volte | 2-3 volte |
La scelta tra un nucleo a 3 e uno a 7 strati non riguarda la qualità in termini assoluti. Si tratta di abbinare l'essenza al formato e alle condizioni del servizio. Un nucleo a 7 strati distribuisce lo stress interno su più interfacce, motivo per cui è il substrato preferito per tavole di larghezza superiore a 220 mm e per installazioni su riscaldamento a pavimento, dove il ciclo termico aggiunge un'altra dimensione di movimento.
In un ambiente di prova controllato, una tavola ingegnerizzata ben realizzata può rimanere stabile in un intervallo di umidità relativa compreso tra circa il 35% e il 75%. Questa gamma copre la stragrande maggioranza degli interni riscaldati e climatizzati. Al di fuori di tale intervallo, tutti i prodotti in legno prima o poi risponderanno, ma la struttura a strati incrociati ritarda e riduce l'effetto visibile. Il risultato pratico è che un pavimento tavolato largo installato in un edificio normale non svilupperà i vuoti stagionali che un pavimento solido della stessa larghezza mostrerebbe.
La superficie di un ampio pavimento in assi resiste all'usura, alla luce e ai prodotti chimici detergenti. Un sistema di finitura troppo sottile si consumerà nei punti di traffico; uno troppo fragile si spezzerà quando l'asse si muove; uno troppo morbido mostrerà graffi dovuti a sabbia e mobili. Il sistema di rivestimento deve quindi bilanciare durezza, flessibilità e trasparenza.
Ogni livello del sistema ha una funzione. Gli strati di base si legano al rivestimento e forniscono flessibilità. Gli strati intermedi creano spessore e durezza. Gli strati superiori controllano il livello di brillantezza, la tensione superficiale e la resistenza ai prodotti chimici domestici. La polimerizzazione avviene con luce ultravioletta tra gli strati, il che consente al produttore di controllare il grado di reticolazione ed evitare i lunghi tempi di asciugatura associati alle finiture a base solvente.
Oltre al rivestimento, la superficie può essere trattata meccanicamente o termicamente per modificarne l'aspetto e la sensazione al tatto. La spazzolatura apre la grana più morbida e crea una trama sottile. La raschiatura manuale produce variazioni superficiali irregolari, di tipo artigianale. L'affumicatura scurisce il legno attraverso una reazione controllata anziché un pigmento, quindi il colore è più profondo di una macchia superficiale. Questi trattamenti vengono applicati prima della verniciatura e sono compatibili con il sistema UV a 7 strati.
La larghezza non è solo una decisione estetica. Cambia il modo in cui un pavimento si comporta visivamente, come viene installato e come interagisce con la stanza circostante.
Una doga da 180 mm e una doga da 260 mm ricoprono la stessa superficie del pavimento con un numero diverso di giunti. Meno giunture significano meno interruzioni nella trama delle venature e una sensazione più forte di un'unica superficie continua. Nelle stanze grandi, questo effetto è pronunciato: il pavimento sembra un campo unico piuttosto che un insieme di strisce strette. Per le zone giorno open space, le lobby degli hotel e i piani commerciali, questa continuità visiva è spesso la ragione principale per scegliere un formato grande.
Le plance larghe accettano una gamma più ampia di finiture senza sembrare occupate. Un'ampia tavola spazzolata in un tono chiaro può portare un interno minimalista; un'ampia tavola raschiata a mano in un tono profondo può ancorare uno schema più tradizionale o di ospitalità. Poiché il formato è grande, la variazione di colore tra le tavole diventa una caratteristica del design piuttosto che una distrazione, a condizione che la classificazione sia controllata.
Le doghe larghe coprono una maggiore area per unità, quindi il numero di pezzi movimentati e il numero di giunti chiusi sono inferiori rispetto alle doghe strette. Quando la tavola è profilata con un sistema di chiusura a scatto, l'installazione non richiede adesivo attraverso il campo, il che riduce i tempi di manodopera e consente di calpestare il pavimento prima. I giunti più stretti riducono anche il numero di spazi vuoti in cui possono accumularsi polvere e liquidi.
| Larghezza della plancia | Densità congiunta relativa | Applicazione tipica |
|---|---|---|
| 120-150mm | Alto | Residenziale tradizionale |
| 180-200mm | Medio | Residenziale moderno, commerciale leggero |
| 220-260mm | Basso | Ampio contesto residenziale, ricettivo |
| 280-300 mm | Molto basso | Pavimenti caratteristici, ingressi commerciali |
Una tavola larga è meno tollerante alle variazioni di produzione rispetto a una stretta. Una piccola deviazione nello spessore dello strato o nel contenuto di umidità che sarebbe invisibile in una tavola da 120 mm può diventare una corona o una coppa visibile su una faccia da 260 mm. I controlli sulla produzione quindi contano di più all’aumentare della larghezza.
L'impiallacciatura, gli strati centrali e il supporto vengono condizionati al contenuto di umidità desiderato prima dell'assemblaggio. Se gli strati sono assemblati a diversi livelli di umidità, la tavola finita si muoverà man mano che si livellano e il movimento risulterà come una distorsione. La misurazione dell'umidità in linea durante la fase di incollaggio è un modo pratico per rilevarla prima della pressatura.
L'orientamento degli strati incrociati funziona solo se gli strati sono effettivamente allineati all'angolo previsto. La laminazione automatizzata e la pressione di stampa controllata mantengono gli strati piatti e la direzione corretta delle venature. Dopo la pressatura, i pannelli vengono acclimatati prima della profilatura, il che consente la stabilizzazione delle tensioni residue e riduce la possibilità di movimento dopo la lavorazione.
Il profilo maschio-femmina o a incastro deve essere tagliato con una tolleranza stretta lungo l'intera lunghezza di una tavola larga. Se il profilo varia, i giunti non si chiuderanno in modo uniforme e il pavimento presenterà spazi vuoti o bordi. La profilatura CNC con controlli regolari degli utensili mantiene la geometria del giunto coerente durante tutto il ciclo di produzione.
Le gamme standard coprono larghezze e finiture comuni, ma molti progetti richiedono una combinazione specifica di formato, superficie e imballaggio. Un produttore in grado di personalizzare in fase di produzione offre agli importatori e ai proprietari di marchi un maggiore controllo sulla propria offerta.
Per i distributori e i proprietari di marchi, la produzione OEM copre la tavola stessa oltre all'imballaggio e all'etichettatura che riportano il marchio. Ciò include il design personalizzato della confezione, le istruzioni di installazione stampate e il marchio del marchio privato sul prodotto. Il produttore produce secondo le specifiche dell'acquirente e l'acquirente controlla il posizionamento sul mercato.
Gli acquirenti internazionali hanno bisogno della documentazione tanto quanto del prodotto. Certificazioni come CE, FSC e CARB sono comunemente richieste e coprono rispettivamente le prestazioni strutturali, l'approvvigionamento responsabile e i limiti di emissione di formaldeide. Un fornitore che possiede questi certificati e può emettere i documenti corrispondenti riduce il rischio di ritardi doganali e di rifiuto del progetto.
Il tempo di produzione standard per gli ordini regolari è in genere compreso tra 15 e 20 giorni dalla conferma delle specifiche e del deposito. I colori personalizzati o i nuovi profili potrebbero richiedere tempi di campionamento aggiuntivi. Per progetti urgenti, è possibile organizzare una produzione accelerata in base alla capacità e alla disponibilità dei materiali. Una comunicazione chiara della data di congelamento delle specifiche è il modo più efficace per mantenere un progetto nei tempi previsti.
I formati di tavole larghe generalmente partono da 180 mm e arrivano fino a 300 mm o più, a seconda della struttura del nucleo. Le larghezze da 180 mm a 260 mm sono le più comuni per progetti residenziali e di ospitalità, mentre da 280 mm a 300 mm vengono utilizzate per pavimenti caratteristici e grandi spazi commerciali.
Sì, quando il nucleo è progettato per questo. Un nucleo multistrato laminato incrociato distribuisce internamente il movimento indotto dal calore ed è meno probabile che si formi o si crei uno spazio rispetto a una tavola solida. Un nucleo a 7 strati è generalmente preferito per il riscaldamento a pavimento perché gestisce i cicli di temperatura in modo più prevedibile. L'installazione deve seguire il programma di avviamento stabilito dal produttore dell'impianto di riscaldamento.
La differenza sta nel numero di strati centrali laminati incrociati e nello spessore totale. Un nucleo a 3 strati è più sottile, leggero e adatto alla maggior parte dei pavimenti residenziali e commerciali leggeri. Un nucleo a 7 strati è più spesso, più stabile in formati di grandi dimensioni e variazioni di temperatura e più adatto all'uso commerciale intenso e al riscaldamento a pavimento.
Sì, a condizione che il rivestimento decorativo sia sufficientemente spesso. Una tipica rifinitura rimuove una piccola quantità di materiale superficiale, quindi il numero di volte che un pavimento può essere rifinito dipende dallo spessore del rivestimento. Le impiallacciature più spesse consentono due o tre cicli di rifinitura nel corso della vita del pavimento.
SÌ. Sono disponibili abbinamenti di colori personalizzati, struttura della superficie, larghezza, lunghezza, spessore e imballaggio per gli ordini OEM e con marchio privato. Il processo abituale consiste nell'approvazione di un campione fisico prima della produzione completa, che conferma il colore, la brillantezza e la struttura rispetto alle specifiche target.
Il nucleo a strati incrociati compensa i movimenti guidati dall'umidità, quindi la tavola rimane stabile in un intervallo di umidità relativa compreso tra circa il 35% e il 75%. Mantenere l'umidità interna entro tale intervallo supporta le prestazioni a lungo termine di qualsiasi pavimento in legno, ingegnerizzato o solido.
Forniamo ai clienti soluzioni e servizi in legno ingegnerizzato
sostenibili ed ecologici.
Scegli DEIF per la perfetta combinazione di
prestazioni ed estetica.
