

Diventa sociale
Scegli DEIF per la miscela perfetta di
prestazioni ed estetica.
 Ottieni un campione gratuito
Quando architetti, designer e sviluppatori residenziali esigenti selezionano i materiali per la pavimentazione, cercano qualcosa di più dell’estetica. Richiedono durevolezza, stabilità e il carattere autentico che solo il vero legno può offrire. Questo è dove specializzato fabbrica di pavimenti in legno massello le operazioni si distinguono dagli impianti di produzione di massa.
Un dedicato produttore di pavimenti in legno massiccio non si limita a lavorare il legname; orchestra un complesso balletto di scienza dei materiali, ingegneria di precisione e garanzia di qualità. Dal momento in cui i tronchi grezzi entrano nella struttura fino alla tavola finale che esce dal magazzino, ogni passaggio è calibrato per trasformare il legno naturale in un prodotto degno di spazi residenziali e commerciali di fascia alta.
Comprendere questo percorso produttivo rivela perché i pavimenti in legno massello di alta qualità suscitano rispetto nella comunità del design e perché la selezione dei materiali, in particolare specie come il noce nero americano, rimane una pietra angolare del design degli interni di lusso.
La base di eccezionali pavimenti in legno massiccio inizia con la selezione dei materiali. Il noce nero americano si distingue nel mercato globale del legname, non semplicemente come merce, ma come materiale con proprietà distintive che richiedono un posizionamento premium in progetti di fascia alta.
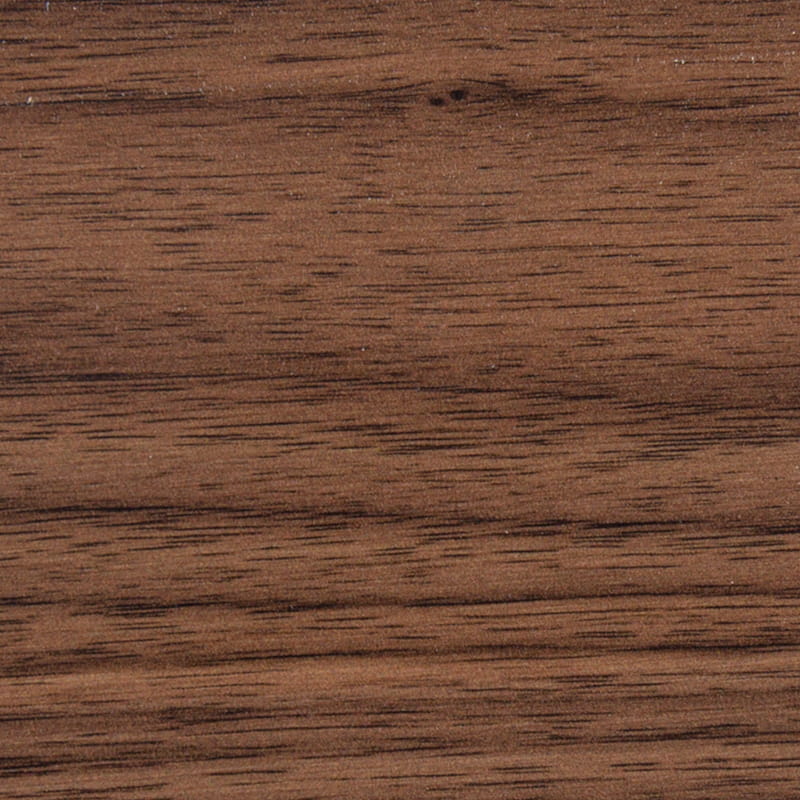
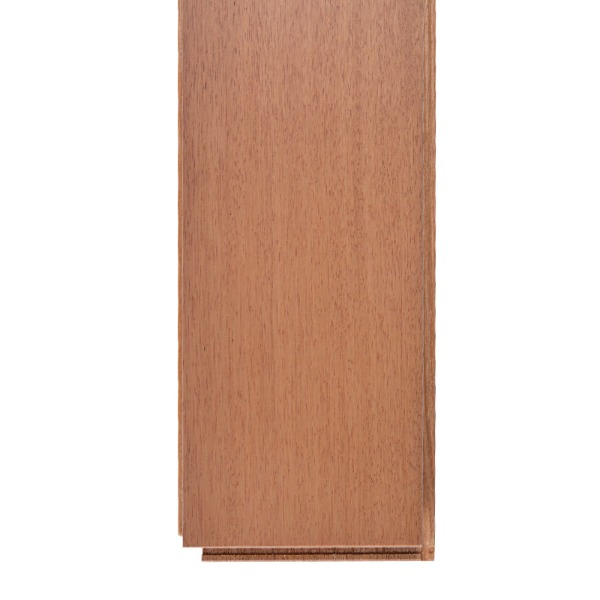
Il noce nero presenta un carattere visivo che sfida la mercificazione. Il suo durame presenta ricchi marroni cioccolato e viola intenso, spesso con venature drammatiche che creano movimento e profondità. A differenza delle superfici uniformi e ingegnerizzate, ogni tavola racconta una storia attraverso variazioni naturali: le gradazioni di colore cambiano leggermente tra le tavole e i motivi delle venature rimangono meravigliosamente imprevedibili.
Negli ambienti residenziali di lusso, questo materiale crea un'atmosfera di sobria raffinatezza. Sia che venga installato in case contemporanee minimaliste o in tenute tradizionali, il noce nero funge da ancoraggio neutro che integra piuttosto che competere. Le applicazioni commerciali (ambienti di vendita al dettaglio di fascia alta, uffici professionali, spazi di ospitalità boutique) beneficiano di questa presenza estetica rilassante ma distintiva.
Al di là dell'apparenza, il noce nero offre vantaggi prestazionali misurabili. Il grado di durezza Janka per il noce nero varia tipicamente tra 1010 e 1100, posizionandolo saldamente nello spettro di durezza medio-alto. Ciò significa che resiste meglio all'ammaccatura e alla compressione rispetto ai legni più teneri come il frassino o il noce americano, pur rimanendo più facile da lavorare rispetto ai legni duri esotici.
La stabilità dimensionale, ovvero la resistenza del legno all'espansione e alla contrazione con i cambiamenti di umidità, rappresenta una considerazione critica nella produzione. Il noce nero mostra un movimento moderato, richiedendo protocolli precisi di essiccazione in forno (in genere mirati all'8-10% di contenuto di umidità) per ridurre al minimo coppettazione, deformazione e spazi vuoti dopo l'installazione. Una corretta asciugatura trasforma la potenziale responsabilità in affidabilità.
I produttori premium acquistano il noce nero americano esclusivamente da foreste certificate FSC e gestite in modo sostenibile. Questa certificazione garantisce che le pratiche di raccolta preservino gli ecosistemi forestali, sostengano le economie locali e soddisfino rigorosi standard ambientali. Per architetti e progettisti che richiedono materiali per edifici certificati LEED o per clienti attenti alla sostenibilità, la certificazione FSC fornisce la documentazione dell'approvvigionamento responsabile, un requisito crescente nei progetti istituzionali e commerciali di alto profilo.
Ciò che differenzia una fabbrica professionale di pavimenti in legno massiccio dalle attività più piccole risiede nell'infrastruttura, nella disciplina dei processi e nel rigore della garanzia della qualità. Il percorso dalla foresta al prodotto finito comprende molteplici fasi specializzate, ciascuna fondamentale per la prestazione finale.
L'eccellenza produttiva inizia prima dell'inizio della macinazione. Le operazioni Premium mantengono rapporti con fornitori di tronchi selettivi che comprendono i requisiti di qualità. I tronchi in entrata vengono sottoposti a ispezione visiva: consistenza del colore, carattere della grana, valutazione dei difetti. I tronchi con nodi eccessivi, screpolature (fessure superficiali) o incoerenze di colore vengono deviati ad applicazioni di qualità inferiore o alla lavorazione della biomassa.
Questo controllo iniziale si rivela essenziale. Un singolo registro con classificazione errata che entra in un ciclo di produzione di alta qualità può compromettere la consistenza di un intero lotto. I principali produttori rifiutano dal 15 al 25% dell'inventario offerto, accettando solo materiale che soddisfa specifiche rigorose. Questa selettività determina i costi unitari ma garantisce che i prodotti finiti mantengano tolleranze strette per colore e carattere.
Dopo la scortecciatura e la segatura grossolana, il legname entra in forni industriali di grande capacità dove la migrazione del contenuto di umidità avviene in condizioni controllate. Questa fase trasforma il legno dallo stato "verde" (appena tagliato, ad alto contenuto di umidità) allo stato dimensionalmente stabile adatto alla lavorazione di precisione.
I forni professionali utilizzano il monitoraggio dell’umidità e della temperatura in tempo reale, con sistemi informatici che regolano continuamente i parametri. Il programma di essiccazione (progressione della temperatura, curve di umidità, fasi di condizionamento) dura da 10 a 15 giorni a seconda dello spessore e della specie. Le caratteristiche del noce nero richiedono un'attenta lavorazione; programmi di essiccazione aggressivi causano controlli e deformazioni, mentre programmi lenti prolungano i tempi di produzione e bloccano il capitale nelle scorte.
L'endpoint target rimane coerente: contenuto di umidità compreso tra l'8 e il 10%, misurato tramite spilli all'interno del forno e controllato a campione con misuratori portatili. Questa gamma garantisce che la pavimentazione arrivi ai cantieri con il minimo rischio di movimento post-installazione, presupponendo che l'umidità del cantiere rimanga entro i normali parametri dell'involucro dell'edificio (dal 35 al 55% di umidità relativa).
Una volta che il legname esce dai forni al contenuto di umidità desiderato, entra nel reparto di macinazione. Le strutture moderne utilizzano sistemi multilama controllati da CNC che raggiungono tolleranze di più o meno 0,05 millimetri: una precisione paragonabile alle attrezzature per la lavorazione dei metalli.
Questi sistemi eseguono più operazioni in sequenza: piallatura frontale allo spessore finale, giunzione dei bordi alla larghezza, rifilatura delle estremità a lunghezze precise, taglio maschio-femmina (se applicabile alla progettazione del prodotto) e preparazione della superficie. I sistemi automatizzati riducono i costi di manodopera, migliorano la coerenza e riducono al minimo gli sprechi rispetto alla lavorazione manuale.
I checkpoint di qualità si verificano tra le operazioni principali. Le misurazioni di spessore e larghezza vengono registrate per ogni tavola o campione di lotto. Continuano i controlli a campione sul contenuto di umidità: è necessario tenere conto dei pavimenti che si asciugano ulteriormente durante la macinazione, con un potenziale adeguamento degli obiettivi per garantire la consistenza del prodotto finale.
Dopo la fresatura, le tavole procedono verso le zone di trattamento superficiale. A seconda delle specifiche del prodotto, i trattamenti possono includere:
Ogni processo di trattamento richiede controlli ambientali: gestione delle polveri per la levigatura, ventilazione dei solventi per le macchie, stabilizzazione del clima per le applicazioni di rivestimento. Le strutture moderne incorporano sistemi a circuito chiuso che catturano la segatura per produrre energia da biomassa, rispettando le normative ambientali e recuperando il valore dei rifiuti.
Prima dell'imballaggio, le tavole finite vengono sottoposte a un controllo rigoroso. Gli ispettori della qualità o i sistemi di visione automatizzati valutano:
Le tavole vengono ordinate in categorie di grado (Seleziona, ABC, Carattere, ecc.) in base agli standard di aspetto. Il materiale di sottogrado viene separato per prodotti di livello inferiore o applicazioni industriali. Questa separazione garantisce che i clienti che acquistano pavimenti di qualità Select ricevano prodotti veramente premium, non un inventario di livello inferiore.
I produttori premium mantengono schede tecniche dettagliate che documentano i parametri esatti del prodotto. La tabella seguente illustra le gamme tipiche per i pavimenti in massello di noce nero:
| Parametro | Specifica | Metodo di prova |
|---|---|---|
| Tolleranza sullo spessore | Da più 0,0 a meno 0,05 pollici | Calibro digitale, campionamento casuale |
| Tolleranza sulla larghezza | Da più 0,5 a meno 0,0 millimetri | Verifica bordi CNC |
| Contenuto di umidità (obiettivo) | Dall'8 al 10%. | Misuratore di umidità senza puntale |
| Durezza Janka (noce nera) | 1010-1100 | Test standard ASTM D1037 |
| Tolleranza alla coppettazione/deformazione | Meno di 1/32 di pollice per 12 pollici | Misurazione del bordo dritto |
| Emissione di formaldeide | Conforme E0 (meno di 0,5 mg/l) | Metodo della camera conforme a ISO 12460-1 |
I produttori professionisti operano secondo sistemi di gestione della qualità riconosciuti a livello internazionale. Gli schemi di certificazione forniscono una verifica da parte di terzi che i processi producano costantemente prodotti conformi.
La certificazione ambientale E0 rappresenta lo standard di emissione più severo a livello globale. I prodotti conformi alla classe E0 contengono emissioni di formaldeide inferiori a 0,5 milligrammi per litro, circa il 90% in meno rispetto al compensato convenzionale o ai materiali compositi. Per gli architetti che richiedono pavimentazioni in ambienti sensibili (ospedali, scuole, unità residenziali per popolazioni vulnerabili), la certificazione E0 fornisce una garanzia misurabile della protezione della qualità dell'aria interna.
La conformità CARB (California Air Resources Board) garantisce che i prodotti soddisfino le normative della costa occidentale degli Stati Uniti, sempre più adottate come standard de facto per le costruzioni nordamericane. La marcatura CE indica la conformità alle direttive dell'Unione Europea in materia di salute e sicurezza, essenziale per progetti in Europa o aziende che cercano l'accesso al mercato internazionale.
La certificazione FSC (Forest Stewardship Council) documenta che il legno proviene da foreste gestite in modo responsabile. La catena di certificazione traccia il materiale dalla foresta al prodotto finito, impedendo la mescolanza con fonti non certificate. Per progettisti e sviluppatori impegnati nella responsabilità ambientale, la documentazione FSC soddisfa i requisiti di credito LEED e gli impegni di sostenibilità del cliente.
La certificazione ISO 9001 dimostra l'implementazione di processi documentati, controlli regolari e protocolli di miglioramento continuo. La norma ISO 14001 riguarda la gestione ambientale: consumo energetico, riduzione dei rifiuti, controllo delle emissioni e conformità normativa. Questi sistemi forniscono una disciplina strutturale, garantendo che la qualità non dipenda dai singoli lavoratori ma da procedure sistematiche.
I principali produttori si avvalgono di laboratori di test indipendenti per verificare le prestazioni dichiarate dei prodotti. I test comuni includono:
I rapporti di prova forniscono dati oggettivi a cui appaltatori e architetti possono fare riferimento quando rispondono alle domande dei clienti sulle prestazioni del prodotto e sull'impatto ambientale.
Mentre le linee di prodotti standard si rivolgono alla maggior parte delle applicazioni commerciali e residenziali, i produttori distinti mantengono la capacità di fornire soluzioni su misura. Questa flessibilità distingue le operazioni professionali dai produttori di merci.
Le larghezze, le lunghezze e lo spessore delle assi possono essere regolati entro i limiti di produzione. I formati a tavola larga (da 6 a 9 pollici) richiedono un posizionamento eccellente, creando una presenza visiva drammatica in grandi aree aperte. Le tavole strette (da 2 a 3 pollici) si adattano agli interni tradizionali o di transizione. Le lunghezze personalizzate riducono al minimo gli sprechi negli spazi lineari o si rivolgono a modelli di progettazione specifici.
Oltre alle superfici lisce standard, i produttori possono eseguire:
I sistemi maschio-femmina possono essere modificati per la funzionalità di blocco a clic, facilitando un'installazione più rapida e riducendo i costi di manodopera. I produttori mantengono strumenti per più profili di chiusura, adattandosi a diverse metodologie di installazione e preferenze degli appaltatori.
Per i distributori, i rivenditori e gli sviluppatori residenziali che cercano prodotti di marca senza produzione interna, i servizi OEM consentono la personalizzazione delle specifiche e dell'imballaggio mantenendo coerenza e qualità. I pavimenti a marchio privato consentono ai marchi di creare linee di prodotti distintive sfruttando al tempo stesso la capacità di produzione professionale.
La selezione di un partner di produzione richiede fiducia nella disponibilità costante e nella consegna puntuale. Le strutture professionali mantengono capacità di produzione, sistemi di inventario e reti logistiche documentate che fungono da infrastruttura fondamentale.
I principali produttori gestiscono strutture in grado di produrre 2.400.000 metri quadrati all'anno, sufficienti per ospitare grandi progetti residenziali con più unità, costruzioni commerciali o impegni di distribuzione significativi. Questa scala offre economie che riducono i costi unitari pur mantenendo standard di qualità artigianale nei processi di produzione.
I prodotti in stock vengono generalmente spediti entro 15-20 giorni dalla conferma dell'ordine, rispettando la pianificazione standard del progetto. Gli ordini personalizzati (verifica delle specifiche, prove di corrispondenza dei colori, pianificazione della produzione) richiedono generalmente dai 25 ai 35 giorni. Per i progetti urgenti, le opzioni di pianificazione accelerata possono adattarsi a tempistiche compresse, soggette alla disponibilità della capacità produttiva.
I produttori professionali mantengono un inventario strategico delle qualità e delle finiture più diffuse, garantendo la disponibilità immediata per ordini di piccole e medie dimensioni. I progetti più grandi beneficiano di cicli di produzione dedicati, garantendo lotti coerenti e controllo di qualità sull'intera quantità dell'ordine.
I pavimenti in legno massiccio richiedono un imballaggio protettivo per evitare danni durante il trasporto. Le operazioni professionali utilizzano la containerizzazione a clima controllato, un'attenta messa in sicurezza del carico e protocolli di controllo dei danni. Gli ordini di esportazione ricevono la documentazione adeguata e sono conformi alle normative di spedizione internazionali, garantendo uno sdoganamento senza intoppi e un arrivo puntuale.
L’eccellenza produttiva si estende oltre i cancelli della fabbrica. I produttori professionisti riconoscono che la loro responsabilità include la corretta gestione, stoccaggio e installazione per garantire che la qualità ottenuta in fabbrica si traduca in prestazioni a lungo termine negli edifici.
Prima dell'installazione, la pavimentazione deve adattarsi alle condizioni ambientali del cantiere per un periodo compreso tra 48 e 72 ore. Ciò consente al contenuto di umidità del legno di equilibrarsi con i livelli di umidità dell'edificio. La pavimentazione consegnata in condizioni di fabbrica controllate (contenuto di umidità dall'8 al 10%) in edifici mantenuti a livelli di umidità diversi si sposterà gradualmente per adattarsi alle condizioni ambientali, un processo che avviene in modo più agevole quando i materiali rimangono non aperti in spazi climatizzati piuttosto che attraverso un rapido aggiustamento sul campo.
I pavimenti in legno massello non possono essere installati su sistemi di riscaldamento a pavimento radiante; la combinazione di fonti di calore incorporate e proprietà igroscopiche del legno crea un eccessivo ciclo di espansione-contrazione che degrada le prestazioni. Al contrario, il legno massiccio prospera sui sottopavimenti in legno convenzionali, sui substrati ingegnerizzati e sulle lastre di cemento adeguatamente preparate e trattate con barriere antiumidità.
Le tradizionali tecniche di inchiodatura frontale o segreta rimangono appropriate per il legno massiccio. I moderni sistemi di chiusura a scatto consentono l'installazione flottante, riducendo la necessità di manodopera e consentendo la rimozione o il trasferimento. Ciascun metodo comporta vantaggi e limitazioni distinti, richiedendo la conoscenza dell'appaltatore per abbinare la tecnica di installazione alle condizioni specifiche del progetto e alle aspettative di manutenzione a lungo termine.
Un vantaggio fondamentale del legno massiccio rispetto alle alternative ingegnerizzate o composite risiede nel potenziale di rifinitura. Il legno duro massiccio di qualità consente in genere da tre a cinque cicli di levigatura e rifinitura per tutta la sua durata. Questa capacità trasforma la pavimentazione da un bene di consumo con una durata di 20-25 anni in una risorsa di 50-100 anni, capace di rinnovarsi e adattarsi alle mutevoli preferenze di progettazione. Questa longevità, ammortizzata in decenni, giustifica un investimento iniziale premium rispetto alle alternative usa e getta.
Il diagramma seguente illustra il flusso di lavoro di produzione completo, evidenziando i punti di controllo critici e le fasi di processo:
I consumatori moderni e gli acquirenti istituzionali esaminano sempre più attentamente l’impatto ambientale attraverso le catene di approvvigionamento. I produttori professionali di pavimenti in legno massiccio riconoscono che la sostenibilità rappresenta un vantaggio competitivo e non un onere di conformità.
La lavorazione del legno massiccio genera segatura, ritagli e scarti di lavorazione. Le strutture leader catturano il 95% o più di questo materiale per usi vantaggiosi: generazione di energia attraverso caldaie a biomassa, produzione di pacciame o applicazioni speciali. Questo approccio a circuito chiuso riduce i contributi alle discariche recuperando valore economico dai sottoprodotti.
I forni industriali e le apparecchiature di lavorazione consumano notevoli quantità di energia e acqua. Operazioni efficienti impiegano azionamenti a velocità variabile sui motori, illuminazione a LED in tutte le strutture e programmi di forno ottimizzati che riducono al minimo l'energia per piede di scheda. L'acqua utilizzata nella lavorazione viene ricircolata ove possibile o trattata prima dello scarico per soddisfare le normative ambientali.
La certificazione FSC garantisce che il legname provenga da foreste gestite secondo rigorosi standard ambientali, sociali ed economici. Le foreste certificate preservano la biodiversità, rispettano i diritti degli indigeni e sostengono le economie locali. Per i progetti che richiedono credibilità ambientale (edifici certificati LEED, clienti attenti alla sostenibilità, appalti istituzionali), la documentazione FSC fornisce la verifica di terze parti dell'approvvigionamento responsabile.
Un materiale per pavimentazione che dura dai 50 ai 100 anni e può essere rifinito più volte senza sostituzione, comporta un impatto ambientale del ciclo di vita notevolmente inferiore rispetto alle alternative usa e getta che richiedono la sostituzione ogni 15 o 20 anni. Questa longevità rappresenta forse il vantaggio ambientale più significativo del vero legno duro massiccio, poiché ammortizza i costi di estrazione, trasporto e lavorazione del materiale per una generazione umana piuttosto che per un singolo consumatore.
Il noce nero americano ha tipicamente un valore compreso tra 1010 e 1100 sulla scala di durezza Janka. Ciò lo posiziona come moderatamente duro: più duro del frassino (1320) o del noce americano (1820) quando si fa riferimento a specie più dense, ma più morbido della quercia bianca (1360) o di alcuni legni duri tropicali. Per le applicazioni residenziali, la durezza del noce nero fornisce un'eccellente resistenza alle ammaccature e all'usura quotidiana pur rimanendo lavorabile per la finitura, l'installazione e l'eventuale rifinitura. La sua densità moderata significa anche che può essere lavorato più facilmente rispetto alle specie più dense, supportando la produzione di precisione.
No. I pavimenti in legno massiccio non sono consigliati per l'installazione su sistemi di riscaldamento radiante. Il calore radiante del pavimento crea fluttuazioni di temperatura sulla superficie del legno, causando tassi di espansione e contrazione differenziali che superano il normale ciclo ambientale. Questo stress può provocare deformazioni, deformazioni, spazi tra le assi e guasti alla finitura. Se si desidera il riscaldamento radiante, si dovrebbe invece prendere in considerazione il legno duro ingegnerizzato o materiali alternativi progettati specificatamente per la compatibilità radiante. I pavimenti in legno massiccio offrono prestazioni migliori rispetto ai sottopavimenti convenzionali senza fonti di calore integrate.
Il legno duro massiccio di qualità consente in genere da tre a cinque cicli di rifinitura, a seconda dello spessore della tavola e della profondità della finitura superficiale. Ogni ciclo di levigatura rimuove circa 1/32 di pollice di materiale; con uno spessore tipico di 3/4 di pollice e una profondità di finitura di 1/8 di pollice, sono possibili da tre a cinque cicli di rifinitura prima di raggiungere i limiti del substrato. Questa capacità di rifinitura distingue il legno massiccio come una risorsa multigenerazionale: i pavimenti installati oggi possono essere rinnovati in incrementi di 20 anni senza sostituzione, potenzialmente durando un secolo o più.
Gli standard di classificazione comuni per il noce massiccio includono i gradi Select, ABC e Character. Le plance di qualità selezionata mostrano colori uniformi e segni di carattere minimi, attraendo i designer che cercano coerenza visiva ed estetica contemporanea. Il grado ABC include modeste variazioni di colore e piccole caratteristiche naturali, offrendo maggiore interesse visivo e spesso imponendo prezzi più bassi. Il grado carattere abbraccia la piena espressione del legno: variazioni sostanziali di colore, nodi, irregolarità delle venature, creando aspetti rustici e drammatici. Ogni grado soddisfa intenzioni progettuali distinte; la selezione dovrebbe allinearsi agli obiettivi estetici interni e alle preferenze del cliente piuttosto che assumere un grado superiore agli altri.
Il prodotto in stock standard viene generalmente spedito entro 15-20 giorni. Gli ordini personalizzati che richiedono la conferma delle specifiche, prove di corrispondenza dei colori o cicli di produzione dedicati richiedono generalmente dai 25 ai 35 giorni. La tempistica dipende dalla complessità dell'ordine, dalla programmazione della produzione e da eventuali test o approvazioni richiesti. Per progetti urgenti, può essere disponibile una pianificazione accelerata soggetta a vincoli di capacità produttiva. La conferma dei tempi di consegna previsti al momento dell'effettuazione dell'ordine previene ritardi del progetto a valle.
La conformità al CARB (California Air Resources Board) affronta le emissioni di formaldeide entro i limiti normativi, concentrandosi principalmente sui prodotti in legno composito utilizzati nell'edilizia residenziale venduti in California. La certificazione ambientale E0 rappresenta lo standard globale più severo per le emissioni di formaldeide, in genere l'1-2% delle soglie CARB. La certificazione E0 è più restrittiva e dimostra prestazioni ambientali superiori, rendendola lo standard preferito per i clienti attenti alla salute o per applicazioni sensibili come ospedali e scuole. I prodotti che soddisfano E0 superano automaticamente i requisiti CARB.
Prima dell'installazione, il legno duro massiccio deve acclimatarsi alle condizioni del cantiere per 48-72 ore in pacchi non aperti. Ciò consente al contenuto di umidità del legno di equilibrarsi con l'umidità ambientale. Le condizioni di installazione ideali vanno da 60 a 80 gradi Fahrenheit con un'umidità relativa dal 35 al 55%. Queste condizioni dovrebbero essere mantenute a lungo termine per ottenere prestazioni ottimali; sbalzi estremi di temperatura o umidità prolungata al di fuori di questi intervalli possono indurre espansione, contrazione, coppettazione e gap. Gli appaltatori devono verificare che i sistemi HVAC siano operativi e che i controlli ambientali siano stabiliti prima dell'inizio dell'installazione.
Il calcestruzzo contiene umidità residua derivante dalla stagionatura e dall'assorbimento capillare continuo dal suolo. Il contatto diretto tra legno massiccio e cemento favorisce la migrazione dell'umidità nel legno, causando imbutitura e instabilità dimensionale. Gli installatori professionisti utilizzano barriere contro l'umidità (teli di polietilene o sottostrato sintetico) tra il cemento e il legno massiccio. Alcuni installatori applicano sigillanti aggiuntivi alle superfici in calcestruzzo per ridurre al minimo la trasmissione dell'umidità. Verificare sempre il contenuto di umidità dei sottofondi in calcestruzzo (cloruro di calcio o test in situ) prima dell'installazione; L'umidità del calcestruzzo non deve superare il 3-4% del contenuto di umidità equivalente per un'installazione sicura del legno massiccio.
Le finiture applicate in fabbrica, in genere poliuretano, rivestimenti a polimerizzazione UV o uretani a base acqua, forniscono uno spessore del film costante, condizioni di applicazione controllate e una durata accelerata rispetto alle finiture applicate in loco. La pavimentazione non finita (grezza) offre flessibilità per la selezione delle macchie in cantiere e la finitura personalizzata, ma richiede l'applicazione in loco, tempi di asciugatura e restrizioni al traffico post-installazione. Le finiture di fabbrica consentono un completamento più rapido del progetto e riducono la polvere e gli odori del sito. Le opzioni non finite forniscono la personalizzazione ma richiedono un'attenta sequenza di installazione e un controllo ambientale. La selezione dipende dalla tempistica del progetto, dagli obiettivi estetici e dalle capacità dell'appaltatore.
La manutenzione regolare include l'aspirazione di routine o lo straccio a secco per rimuovere la polvere abrasiva e la sabbia che graffiano le finiture. Se necessario, strofinare con uno straccio umido (non bagnato) utilizzando detergenti per pavimenti in legno a pH neutro. Ridurre al minimo l'esposizione all'acqua e prevenire l'umidità stagnante, che causa coppettazione e macchie. Utilizzare dei feltrini sotto le gambe dei mobili per evitare rientranze. I trattamenti per finestre con protezione UV prevengono lo sbiancamento indotto dal sole e i cambiamenti di colore irregolari nel tempo. Affrontare immediatamente eventuali fuoriuscite per evitare danni alla finitura. Evita i rischi comuni: le scarpe con i tacchi alti creano punti di stress concentrati e i detergenti aggressivi degradano le finiture. Con una corretta manutenzione, i pavimenti in legno massello di qualità richiedono una rifinitura solo dopo 15-20 anni di uso residenziale tipico, nonostante il traffico pedonale quotidiano.
Forniamo ai clienti prodotti sostenibili ed ecologici
soluzioni e servizi in legno ingegnerizzato.
Scegli DEIF per la miscela perfetta di
prestazioni ed estetica.
